江西质量鉴定评估机构
第三方产品质量鉴定评估服务机构
全国服务热线19070970339
PLC控制柜是工业自动化生产线的核心控制中枢,广泛应用于智能制造、化工、水处理、暖通、工程机械、新能源、流水线包装等全行业领域,承担设备逻辑控制、信号采集、联动启停、故障报警、安全联锁、数据传输等核心功能。作为电气自动化系统的“大脑”,PLC控制柜的柜体结构、器件选型、布线工艺、程序逻辑、绝缘防护、通讯稳定性直接决定整条自动化产线的运行安全性、稳定性与生产连续性,是工业自动化系统合规验收、安全生产管控的关键电气设备。
目前国内PLC控制柜组装行业门槛较低,市场同质化低价竞争激烈,大量小型组装厂商为压缩成本,普遍存在柜体用材减配、电气器件以次充好、布线工艺违规、接地防护缺失、程序逻辑漏洞、散热设计不足、防护等级不达标等问题。非标劣质控制柜投运后,极易出现通讯掉线、模块烧毁、信号紊乱、设备误动作、短路跳闸、高温停机等故障,不仅造成生产线停机停产、产能损失,还易引发电气火灾、设备损毁、人员安全事故。
由于PLC控制柜故障成因具备高度复合型,既包含出厂设计、组装、用材、编程等先天质量缺陷,也涵盖现场安装不规范、工况恶劣、运维不当、电网波动等后天使用问题,供需双方责任界定模糊、质量纠纷频发。因此,开展标准化、专业化的PLC控制柜质量鉴定,精准排查设备质量缺陷、溯源故障根源、划分责任归属,成为化解行业争议、规范电气成套市场、保障工业自动化系统安全稳定运行的核心技术手段。
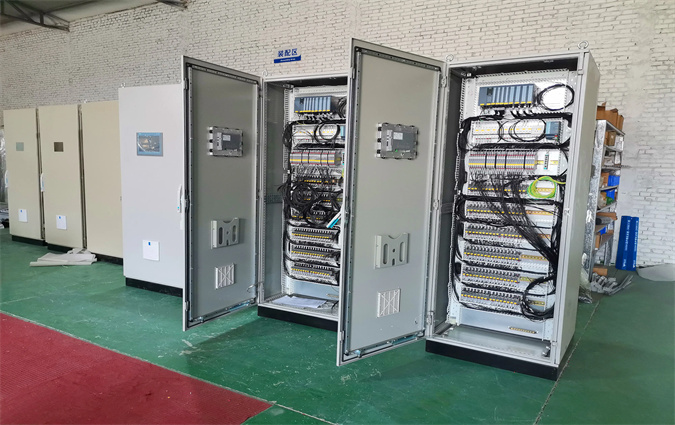
随着工业自动化转型升级与安全生产监管日趋严格,工业现场对PLC控制柜的电气安全性、运行稳定性、程序可靠性、环境适应性要求持续升级。PLC控制柜作为自动化系统核心电气成套设备,需满足绝缘防护、短路保护、过载防护、通讯稳定、逻辑可靠、耐温防尘等多重合规要求,设备质量直接关系企业安全生产与连续生产能力。
当前PLC控制柜成套市场乱象突出,低价中标、非标组装、偷工减料成为行业通病。部分成套厂家存在柜体板材薄、无防腐涂层、散热结构缺失、空开接触器等低压器件翻新复用、线缆线径缩水、布线混乱无序、接地系统虚接、程序逻辑缺陷、联锁保护缺失、IP防护等级虚标等质量问题,导致大量不合格控制柜流入工业现场。此类非标设备出厂即存在隐性质量隐患,无法适配工业高温、粉尘、潮湿、电磁干扰等复杂工况。
从设备运行实际工况来看,PLC控制柜长期处于连续通电、高频信号切换、电磁干扰复杂、温湿度波动大的运行环境,劣质设备极易出现I/O模块离线、通讯中断、模拟量信号漂移、设备误启停、无故跳闸、高温死机、器件烧毁等故障。当设备出现故障停机、生产损失、安全隐患时,设备采购方认定为设备出厂质量不合格,成套厂家则归咎于现场安装不当、电网不稳定、运维缺失、工况超标,双方举证困难、责任界定不清,大量商事纠纷、工程验收争议、理赔纠纷难以解决。
同时,在工程竣工验收、自动化项目审计、设备资产处置、司法仲裁、安全生产整改、设备退换货等场景中,亟需第三方权威质量鉴定机构,通过标准化检测、工况复现、缺陷溯源,精准区分设备先天质量缺陷与后天使用损耗,为纠纷处置、责任判定、设备整改提供合法有效的技术依据,这也是PLC控制柜质量鉴定工作常态化开展的核心行业背景。
本次PLC控制柜质量鉴定覆盖标准PLC控制柜、变频控制柜、智能自控柜、远程监控控制柜、就地/远程切换控制柜等全系列工控设备,涵盖柜体结构、电气器件、布线工艺、接地防护、控制系统、程序逻辑、通讯功能、安全性能、整机运行稳定性全维度,适用于新机进场验收、在用设备故障溯源、质量纠纷仲裁、安全隐患排查、设备报废评估、工程整改核验等全场景,具体鉴定范围如下:
1. 柜体结构与防护质量鉴定:核查控制柜柜体板材厚度、材质、防腐喷涂工艺、柜体密封性;检测柜门贴合度、防尘防水能力、散热结构合理性、安装机架强度;排查柜体变形、锈蚀、开孔不合理、IP防护等级不达标、散热不足等结构设计与制造缺陷。
2. 电气元器件质量鉴定:核验PLC主机、I/O模块、开关电源、断路器、接触器、继电器、端子排、熔断器等核心器件的型号规格、品牌资质、真伪优劣;排查翻新器件、非标替代、参数不匹配、器件减配、无认证劣质器件等出厂质量问题。
3. 布线工艺与装配质量鉴定:检测动力线、控制线、信号线布线规范度、线缆线径匹配性、线号标识完整性、线束绑扎工艺;排查强弱电混走、布线杂乱、线缆破皮、压接虚接、线号缺失、走线不合理等装配工艺缺陷。
4. 绝缘、接地与安全防护鉴定:实测整机绝缘电阻、回路通断、接地电阻值;核查接地排、零线排配置、过载保护、短路保护、急停联锁、漏电防护功能;排查绝缘不达标、接地失效、防护缺失、安全回路虚接等安全隐患。
5. 控制系统与程序逻辑鉴定:检测PLC程序逻辑完整性、联锁保护逻辑、启停控制逻辑、故障报警逻辑、就地/远程切换逻辑;排查程序缺项、逻辑冲突、联锁失效、数据掉电丢失、异常处理机制缺失等程序设计缺陷。
6. 通讯与信号稳定性鉴定:测试以太网、485等通讯链路稳定性、I/O信号采集精度、模拟量信号抗干扰能力;排查通讯频繁掉线、模块离线、信号漂移、数据错乱、传输延迟等运行故障。
7. 整机运行性能鉴定:模拟额定工况、满负荷工况连续运行,检测设备温升、器件运行状态、系统稳定性、故障报错频次,判定设备是否满足现场连续生产运行要求。
8. 故障成因溯源鉴定:精准区分故障根源为设计缺陷、用材劣质、装配工艺违规、程序逻辑漏洞、出厂检测缺失、现场安装不当、电网波动、运维缺失、工况超标,科学界定质量责任归属。
PLC控制柜质量鉴定严格遵循国家电气设备国标、工业自控设备规范、电气安全标准、程序设计准则多维权威体系,所有检测项目、试验方法、合格阈值、合规指标均采用现行有效标准,确保鉴定结果客观公正、具备工程验收、司法仲裁、安全生产备案法律效力,核心执行标准如下:
1. 电控设备通用国标:严格执行GB/T 3797-2016《电气控制设备》,规范控制柜结构设计、装配工艺、温升限值、绝缘性能、防护等级、试验方法,是PLC控制柜整机质量判定核心依据。
2. 电气安全强制标准:依据GB 5226.1-2019《机械电气安全 机械电气设备 通用技术条件》,核验设备电气绝缘、接地保护、过载短路保护、急停联锁、电气安全防护合规性。
3. 工业测控设备安全标准:遵循IEC 61010-1工业控制设备安全规范,判定I/O通道隔离、爬电距离、电气间隙、端子防护、环境适应性合规性。
5. 设备检测判定阈值:采用500V兆欧表检测,整机绝缘电阻≥0.5MΩ;接地电阻≤4Ω;额定工况下设备温升、器件运行参数符合国标要求;通讯稳定无掉线、信号采集精准、联锁逻辑动作可靠。
7. 补充判定依据:设备电气原理图、BOM清单、IO分配表、出厂检测报告、购销合同技术条款、设备调试记录、现场运维台账、故障记录,作为非标控制柜、在用设备的补充鉴定依据。
6. 自动化程序验收标准:自控程序需具备完整启停逻辑、故障报警、联锁保护、异常处理、掉电数据保存功能,就地/远程切换无冲突,无逻辑漏洞与
结合PLC控制柜结构工艺性强、电气安全要求高、程序逻辑隐蔽、故障诱因复杂的设备特性,采用静态结构勘验、电气性能检测、程序逻辑核验、空载联动测试、满负荷工况试运行、通讯稳定性测试、多维溯源分析一体化专业鉴定方法,精准区分先天制造质量缺陷与后天使用故障:
1. 整机静态勘验法:全覆盖核查柜体结构、防腐防护、散热布局、器件装配、布线工艺、线号标识、端子压接质量,排查柜体减配、工艺粗糙、布线混乱、器件劣质、标识缺失等显性制造与装配缺陷。
2. 电气性能专项检测法:使用专业仪器实测设备绝缘电阻、接地电阻、回路通断、电压稳定性、短路保护性能,核验电气安全合规性,精准定位绝缘失效、接地不良、回路虚接、保护失灵等电气隐患。
3. 元器件核验比对法:对照图纸与BOM清单,核对PLC、模块、电源、低压电器型号参数,核查器件真伪、新旧、参数匹配性,排查翻新器件、参数虚标、配件减配等隐性质量问题。
4. 程序逻辑拆解核验法:读取设备PLC程序,逐条核验启停逻辑、联锁保护、报警逻辑、切换逻辑、异常处理机制,排查程序漏洞、逻辑冲突、保护缺失、数据丢失等设计缺陷。
5. 空载联动试验法:设备空载通电试运行,测试各回路动作、信号采集、按钮启停、指示灯状态、就地/远程切换功能,排查动作失灵、信号异常、切换冲突、报错紊乱等故障。
6. 满负荷工况耐久测试法:模拟现场额定生产工况,连续长时间满负荷运行,监测设备温升、通讯状态、模块运行稳定性、信号精度,复现高温死机、通讯掉线、模块故障、误动作等问题。
7. 多维度溯源分析法:结合设备出厂资料、设计图纸、安装记录、电网工况、运维台账、故障历史,综合研判故障成因,精准界定设计缺陷、工艺问题、用材瑕疵、安装不当、运维缺失、工况超标等责任归属。
PLC控制柜质量鉴定执行国标合规、全程可溯、闭环管控、司法有效的标准化作业流程,适配设备验收、故障溯源、纠纷仲裁、安全整改、资产处置全场景,具体流程如下:
1. 委托受理与资料初审:接收自动化工程公司、生产企业、司法机构、安监部门鉴定委托,明确鉴定目的、设备型号、故障现象与争议焦点;收集电气图纸、BOM清单、购销合同、调试记录、运维台账、故障报告,完成资料初审,签订正式委托协议。
2. 定制专项鉴定方案:依据GB/T 3797、GB 5226.1等权威标准,结合设备故障特征与现场工况,制定专属鉴定方案,明确结构勘验、电气检测、程序核验、工况测试、安全校验等核心项目,统一合格判定标准。
3. 现场全方位静态勘验:进驻现场完成柜体结构、器件配置、布线工艺、接地系统、防护结构的全覆盖勘验,记录设备现存质量缺陷、装配偏差、用材问题、工艺瑕疵,全程拍照录像留存完整证据链。
4. 电气检测与程序核验:开展绝缘、接地、通断、保护功能专项检测,读取并逐条核验PLC控制程序逻辑,排查电气隐患与程序设计缺陷,锁定隐性质量问题。
5. 动态工况性能测试:开展空载联动测试、满负荷耐久试运行、通讯稳定性测试,完整复现设备停机、误动作、通讯掉线、信号漂移、模块故障等核心问题,异常项目重复复检保证数据精准。
6. 数据汇总与专家评审:整合全部勘验数据、检测参数、程序问题、运行故障、台账资料,组织电气自控领域专家综合评审,研判缺陷等级、故障成因、生产影响与责任归属,形成初步鉴定结论。
7. 出具标准化鉴定报告:编制《PLC控制柜质量鉴定报告》,详实载明鉴定依据、设备概况、检测数据、现存质量缺陷、故障溯源、责任划分及专项整改方案,经多级审核、资质盖章后出具,具备验收、仲裁、理赔、备案法律效力。
8. 异议复核与闭环归档:受理委托方合理异议复核申请,按需开展二次勘验与复检;所有影像资料、检测数据、程序文件、报告底稿统一归档留存,实现全程可追溯,完成鉴定闭环。
案例一:全新PLC控制柜频繁通讯掉线、模块故障质量纠纷鉴定
某智能制造企业采购一批全新自动化PLC控制柜,用于流水线自控改造,设备进场调试完成投运后,持续出现PLC模块频繁离线、485通讯断续掉线、设备随机误启停、模拟量信号漂移超标等故障,导致生产线频繁停机,产能受损严重。企业判定设备存在出厂质量缺陷,成套厂家辩称是现场电磁干扰、电网波动、调试操作不当导致,双方产生大额尾款纠纷,委托第三方开展质量鉴定。
鉴定团队现场开展全项检测核验:一是核查设备布线工艺严重违规,强弱电线缆混槽敷设,无屏蔽隔离措施,抗电磁干扰能力极差,属于装配工艺重大缺陷;二是控制柜散热结构设计缺失,柜内器件密集、无强制散热风道,长时间运行温度过高,导致模块高温报错、离线死机;三是核心开关电源为非标劣质器件,输出电压不稳定,造成信号紊乱、模块工作异常;四是调取现场电网监测、调试记录,排除现场工况与操作问题。
鉴定结论明确:设备故障全部源于出厂布线工艺违规、散热设计缺陷、核心器件劣质减配等先天质量问题,厂家承担全部质量责任。最终厂家免费重新整改布线、加装散热系统、更换全套合规电源与故障模块,整改后设备通讯稳定、无异常停机,生产线恢复正常连续运行。
案例二:在用PLC控制柜联锁失效、设备误动作故障溯源鉴定
某化工企业在用PLC自控控制柜运行一年后,出现设备联锁保护失效、手动/自动切换混乱、突发误启停、故障无报警等严重问题,存在重大安全生产隐患。厂家认定企业后期私自修改程序、运维不当导致故障,企业否认私自改动,双方争议较大,申请第三方质量鉴定。
经全面勘验与程序溯源分析:一是设备出厂PLC程序存在严重逻辑漏洞,关键设备安全联锁条件设置缺失、异常处理程序空白,未配置故障自锁保护,属于程序设计先天缺陷;二是控制柜接地工艺不规范,接地端子虚接、接地电阻超标,干扰信号无法有效泄放,引发逻辑判断紊乱;三是柜内端子排压接工艺粗糙,长期运行氧化虚接,信号传输不稳定;四是核查程序修改日志,确认企业无私自改动记录,排除使用端人为改动问题。
鉴定结论判定:设备联锁失效、误动作故障主要由出厂程序逻辑缺陷、接地工艺不达标、装配工艺粗糙等固有质量问题导致,企业无责任。鉴定团队同步出具程序优化、接地整改、工艺加固方案,整改后设备联锁可靠、切换正常、报警灵敏,彻底消除安全隐患。
结合大量司法鉴定与工程鉴定案例,当前PLC控制柜质量问题集中体现在结构设计、用材器件、装配工艺、程序逻辑、安全防护五大类,是质量鉴定核心排查重点:
1. 柜体结构与防护类问题:柜体板材厚度不达标、材质劣质,易变形锈蚀;防腐喷涂工艺简陋,易起皮脱落;散热结构设计不合理,柜内积热严重,导致模块高温故障;柜门密封不严、IP防护等级不足,粉尘湿气进入引发短路、器件老化。
2. 元器件用材质量问题:低压电器、开关电源、模块采用翻新件、劣质非标件;器件参数虚标、选型偏小,满负荷运行易过载烧毁;核心器件品牌与合同约定不符,以次充好、减配替代问题突出。
3. 布线与装配工艺问题:强弱电混走、无屏蔽隔离,抗干扰能力差;线缆线径缩水、压线虚接、线缆破皮;线号标识缺失、错乱,检修难度大;线束杂乱无绑扎、走线不规范,长期震动松动引发信号故障;端子排布混乱、接触不良。
4. 程序逻辑与控制问题:控制程序编写简陋,启停逻辑不完善;安全联锁、故障自锁、报警功能缺失;就地/远程切换逻辑冲突;无异常处理机制、掉电数据丢失;程序漏洞导致设备误动作、拒动作,存在安全隐患。
5. 电气安全与防护问题:接地系统虚接、接地电阻超标,防静电、抗干扰能力不足;绝缘性能不达标,存在漏电隐患;过载、短路、急停保护功能失效;无完善的电气防护设计,无法适配复杂工业工况。
PLC控制柜作为工业自动化系统的核心控制枢纽,其设计合理性、用材质量、装配工艺、程序可靠性、电气安全性直接决定生产线运行稳定性、生产效率与安全生产水平。当前电控成套行业低价竞争、非标组装、偷工减料乱象频发,大量劣质控制柜流入工业现场,先天质量缺陷突出,极易引发设备故障、生产停机乃至安全事故,是工业自动化项目质量管控的薄弱环节。
标准化的PLC控制柜质量鉴定工作,依托GB/T 3797、GB 5226.1等国家权威标准,通过静态勘验、电气检测、程序核验、工况实测、故障溯源、专家评审的系统化技术手段,可精准区分设备先天设计制造缺陷与后天使用运维问题,清晰界定各方质量责任。在工业自动化产业提质升级、安全生产管控日趋严格的行业背景下,第三方专业质量鉴定将持续规范电控成套行业市场秩序,有效化解工程质量纠纷,帮助企业排查设备安全隐患、整改设备缺陷、保障自动化系统稳定合规运行,为工业智能制造高质量安全发展提供坚实技术支撑。
联系电话
微信扫一扫