江西质量鉴定评估机构
第三方产品质量鉴定评估服务机构
全国服务热线19070970339
全自动包装机广泛应用于食品、医药、化工、农资、五金等行业,可自动完成制袋、计量、充填、封口、打码、切断、输送等工序,是产线自动化改造中的核心装备。设备交付投产后,常出现产能不达标、计量偏差超标、封口渗漏、频繁卡料、控制系统失灵等故障,供需双方就故障成因、责任划分产生大量商事争议。全自动包装机质量鉴定,就是依托专业技术检测手段,区分设备制造缺陷、安装调试、包装耗材适配、物料特性、运维操作等因素,为诉讼、仲裁、调解提供客观技术依据。本文结合鉴定实务,从鉴定背景、鉴定范围、鉴定标准、鉴定方法、鉴定流程、常见质量问题及案例展示展开说明。
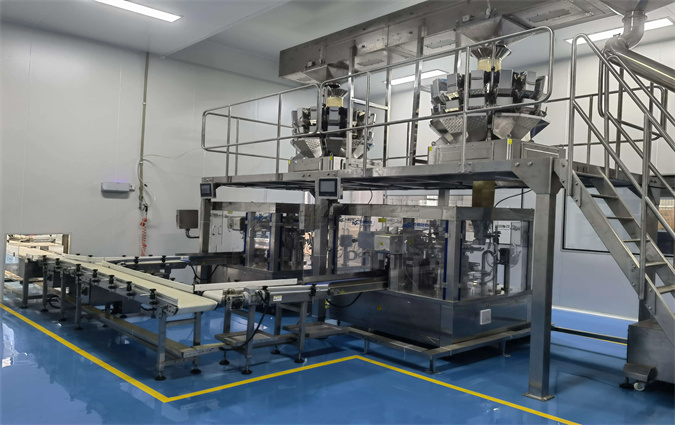
全自动包装机品类繁多,包含给袋式、立式制袋充填封口机、真空包装机、粉末包装机、颗粒包装机、液体灌装包装机等,多数为非标定制设备,不同厂家的机械结构、计量模组、PLC 控制程序差异较大。部分生产厂商为压缩成本,存在核心元器件减配、下料结构设计不合理、热封组件加工精度不足、计量系统标定简化、安全防护缺失等问题。
设备交付验收阶段,容易出现实际包装速度低于合同额定产能、净含量超差、封口起皱漏气、断膜卡机、打码模糊错位等现象。争议焦点集中在:故障是设备本身质量缺陷导致,还是包装袋材质、物料流动性、气源供电不稳、操作人员使用维护不当造成。在买卖合同纠纷、承揽定作纠纷、验收争议案件中,第三方质量鉴定成为厘清因果关系、划分责任的重要技术支撑。同时医药、食品行业对包装卫生、密封可靠性、电气安全有强制要求,鉴定也用于安全隐患排查与事故溯源。
鉴定覆盖整机机械结构、计量充填单元、热封机构、气动系统、电气自控系统、配套辅件,主要鉴定对象:
1. 机械主体:机架、送膜机构、拉膜伺服、裁切组件、成型器、夹袋机构、输送出料组件;
2. 计量充填单元:螺杆计量、量杯计量、称重计量、液体灌装阀、料仓、下料通道;
3. 封口与打码单元:热封刀、加热模组、温控组件、油墨 / 热转印打码装置;
4. 气动与动力系统:气缸、电磁阀、真空泵、电机、减速器、传动链条皮带;
5. 电气控制系统:PLC、伺服驱动器、传感器、光电检测、急停保护、接地与绝缘回路;
6. 鉴定事项:设备制造质量核查、额定产能验证、包装计量精度检测、封口密封性测试、连续运行稳定性考核、安全防护有效性检查、故障成因判定、质量缺陷与不良品之间的因果关系分析。
鉴定以国家强制性标准、行业推荐标准、采购合同、技术协议、图纸、出厂检验文件综合判定,合同约定指标高于国标时优先执行合同约定,常用依据:
- GB/T 28577《自动包装机通用技术条件》
- GB/T 38501《给袋式自动包装机》
- GB/T 17313《袋成型 - 充填 - 封口机通用技术条件》
- GB/T 5226.1《机械电气安全 机械电气设备 第 1 部分:通用技术条件》
- GB/T 17306《包装机械 安全要求》
- JJF 1070《定量包装商品净含量计量检验规范》
- GB/T 9177《真空、真空充气包装机通用技术条件》
- 食品医药场景同步参考卫生、接触材料相关规范;设备采购合同、技术方案、验收标准、使用说明书、出厂检测报告
鉴定遵循资料先行、现场勘验、空载与带料试运行、专项检测、复核验算、综合研判的技术路线,多种方法组合使用:
1. 资料审阅法:梳理合同产能、精度指标、图纸、调试记录、故障台账、耗材参数,锁定双方争议焦点,编制勘验与试验方案;
2. 外观与结构勘验:查验机架焊接、零部件装配间隙、热封刀平整度、传感器安装位置、电气布线、接地防护、安全联锁装置,全程拍照录像固定证据,使用卡尺、测温仪、噪音仪开展基础参数测量;
3. 带料连续试运行试验:在各方见证下,按照合同约定物料、包装袋规格开展连续生产试验,统计单位时间产能、包装不良率,抽样检测净含量偏差、封口密封性、打码清晰度,记录停机、卡膜、漏料报警频次;
4. 专项性能检测:对计量模组开展重复性、稳定性测试;对封口试样进行渗漏、剥离强度试验;电气项目检测绝缘电阻、接地连续性、急停联锁有效性;
5. 部件理化与对标核查:对伺服电机、传感器、密封件、加热元件等核心配件核对型号规格,必要时取样检测材质、耐磨、耐热性能,核对是否存在减配;
6. 综合因果分析法:区分设备设计制造缺陷、调试参数不合理、包装袋耗材不匹配、物料流动性差、气源电压波动、后期维保缺失等诱因,判定质量缺陷和故障之间的因果关系。
1. 委托受理:接收法院、仲裁机构或当事人委托,核对委托书、合同、图纸、故障记录,评估鉴定事项是否在资质范围、现场是否具备带料试验条件,确认受理或不予受理;
2. 资料预审与方案编制:鉴定专家审阅卷宗,梳理争议要点,确定检测项目、试验工况,出具现场勘验方案,通知各方到场;
3. 现场勘验与见证试验:委托方、买卖双方代表到场见证,开展外观查验、尺寸测量、空载调试、带料连续试机,采集试验数据、影像资料,各方在勘验记录上签字确认;
4. 封样送检:封口试样、计量组件、电气元器件如需实验室专项检测,多方见证下封样送检;
5. 数据汇总与专家合议:整合现场试验、实验室检测数据,对照标准与合同条款综合研判,区分设备质量问题与外部使用因素;
6. 出具鉴定意见书:按照质量鉴定文书规范撰写意见书,载明鉴定过程、检测数据、分析论证、鉴定结论,加盖鉴定机构印章后送达委托方;
7. 异议复核:收到当事人书面异议,组织专家复核论证,出具异议回复函。
1. 计量精度不合格:螺杆、称重计量模组标定缺陷、传感器精度不足、下料结构卡料架桥,造成净含量偏差超标,批量出现多装、少装;
2. 封口质量缺陷:热封刀平面度差、温控系统漂移、压力不均,出现封口褶皱、虚封、渗漏、烫破包装膜,真空机型易出现保压失效;
3. 产能达不到约定指标:拉膜伺服动力不足、机械节拍设计不合理、机构卡顿,连续稳定运行速度远低于合同额定产能,不良率居高不下;
4. 送膜、裁切故障:送膜机构同步性差、张力控制不稳,频繁跑偏、断膜、夹料卡机,设备停机频次高;
5. 控制系统缺陷:PLC 程序逻辑缺陷、光电检测误触发、报警保护失效,急停、安全联锁不动作,存在安全隐患;
6. 元器件减配与耐用性差:使用劣质气缸、电磁阀、加热管,短期使用后出现漏气、加热失效、传动部件快速磨损,设备故障率持续走高;
7. 打码缺陷:打码位置偏移、字迹模糊、容易擦除,无法满足产品追溯标识要求。
某食品企业向设备厂商采购一台全自动粉末给袋式包装机,合同约定包装速度 35 袋 / 分钟,净含量误差≤±1%。设备到货调试后,连续生产时实际稳定产能仅 20 袋 / 分钟,并且频繁出现封口漏气、下料堵料,双方协商无果诉至法院,法院委托开展质量鉴定。
专家组赴现场勘验并组织带料试运行,发现设备下料通道结构未做防架桥优化,螺杆计量组件型号与合同技术清单不一致;热封刀加工平面度偏差大,温控模块温度波动幅度超出标准限值;连续运行不良率远超合同约定。经检测复核,判定该设备存在元器件减配、结构设计缺陷、热封系统制造质量问题,是产能不足、封口渗漏、下料卡堵的主要原因。该鉴定意见书作为核心证据,为案件调解、责任划分提供了有力技术支撑。
全自动包装机属于机电一体化非标装备,质量问题往往是机械、计量、气动、电控多系统叠加导致,鉴定工作不能仅凭单次试机结果下定论,需要结合连续稳定工况、计量重复性、密封可靠性综合判定。全自动包装机质量鉴定,是化解包装装备商事纠纷、规避生产损失、防范食品医药包装安全风险的重要技术手段。
联系电话
微信扫一扫