江西质量鉴定评估机构
第三方产品质量鉴定评估服务机构
全国服务热线19070970339
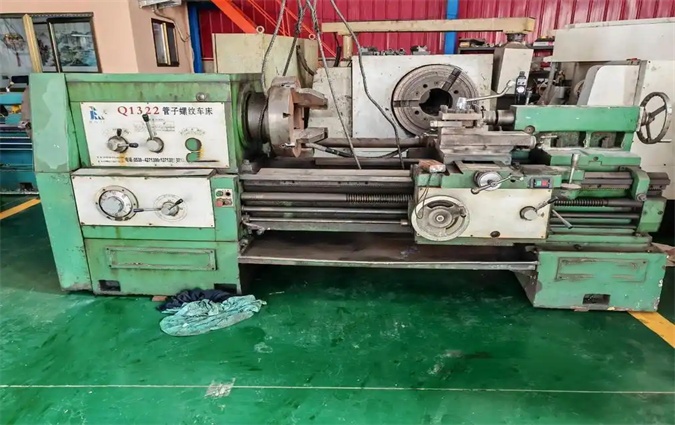
螺纹加工机床是机械制造、汽配加工、五金精密、航空航天、紧固件生产领域的核心精密加工设备,涵盖数控螺纹车床、螺纹磨床、滚丝机、攻丝机、专用接箍车丝机等各类机型,主要承担外螺纹、内螺纹、精密牙型、高强度紧固件螺纹的切削、滚压、磨削加工任务。螺纹作为机械零部件的核心连接与传动结构,其牙型精度、螺距误差、中径尺寸、表面粗糙度、同轴度直接决定零部件装配精度、设备传动稳定性与整机使用寿命,因此螺纹加工机床的设备精度、运行稳定性、加工一致性是保障精密机械产品质量的核心基础。
当前螺纹加工设备市场同质化竞争激烈,部分设备厂商为压缩生产成本,普遍存在床身铸件缩水、导轨精度不达标、主轴系统简配、伺服传动系统低配、数控程序优化缺失、装配工艺简化、出厂精度检测流于形式等问题,导致大量精度不达标、稳定性不足的非标设备流入加工制造企业。螺纹加工属于高精度成型加工工艺,设备对机械间隙、主轴跳动、传动同步性、数控信号稳定性、机身刚性极为敏感,先天制造与装配缺陷会在短期投产之后快速暴露,引发批量加工不良。
从行业实际工况来看,螺纹加工机床长期处于高频切削、持续振动、负载交变、刀具冲击的严苛工况,劣质设备与不合格装配的机床极易出现螺距偏差超差、牙型畸变、螺纹中径尺寸不稳、加工表面振纹毛刺、乱扣烂牙、工件同轴度偏差、批量一致性差等质量问题,直接造成工件报废、生产返工、产能下降、生产成本激增,严重影响企业精密件加工合格率与订单交付能力。
在设备新机验收、质保期纠纷、设备退换货、技改整改、司法仲裁、批量质量事故追责等场景中,供需双方争议极为突出。采购方普遍认为设备存在先天精度缺陷、设计不合理、装配不达标,无法满足精密螺纹加工要求;设备厂家则多归咎于刀具选型不当、切削参数设置错误、操作工操作不规范、后期维保缺失、工件材质异常等后天使用问题。由于螺纹加工故障诱因兼具机械隐蔽性、电气耦合性、工艺关联性、故障滞后性特征,常规车间排查无法精准区分设备原生质量缺陷与后天使用损耗,亟需依托标准化质量鉴定体系开展专业检测、精度核验、故障溯源与责任界定,为行业质量纠纷处置、设备验收核验、生产质量整改提供权威技术依据。
本次螺纹加工机床质量鉴定覆盖数控螺纹车床、普通螺纹车床、螺纹磨床、全自动滚丝机、精密攻丝机、专用车丝机等全系列螺纹加工设备,涵盖机械结构、主轴系统、传动进给系统、数控控制系统、工装夹持系统、冷却润滑系统、整机加工精度、批量稳定性八大核心维度,适配新机进场验收、在用设备精度故障溯源、质量纠纷仲裁、批量不良事故鉴定、设备残值评估、精度报废定级等全业务场景,具体鉴定范围如下:
1. 床身与基础结构质量鉴定:核查机床床身铸件刚性、机身平整度、导轨直线度、平行度、水平度,检测床身变形、导轨磨损、导轨面拉伤、几何精度偏差等缺陷,排查设备先天铸造质量不足、加工基准不达标、安装调平不合格等基础质量问题,判定设备整体刚性与加工基准稳定性。
2. 主轴系统精度鉴定:重点检测主轴径向跳动、轴向窜动、主轴转速稳定性、轴承装配精度,排查主轴轴承劣质、装配间隙超标、主轴磨损松动、回转精度不足等问题。主轴精度缺陷是造成螺纹牙型失真、表面振纹、尺寸超差的核心诱因。
3. 进给与传动系统鉴定:检测丝杠、丝母、导轨滑块、齿轮箱、同步传动机构运行状态,核验传动间隙、进给均匀性、重复定位精度,排查丝杠磨损、间隙过大、传动卡顿、进给不均、同步性差等机械故障,判定螺距误差、乱扣故障是否由传动质量缺陷导致。
4. 数控与电气系统鉴定:核查主轴编码器信号稳定性、伺服电机响应精度、数控系统程序匹配性、信号传输同步性,排查编码器损坏、信号失真、伺服反馈异常、系统参数漂移、控制不同步等电气质量问题,甄别电气故障引发的乱扣、错牙、尺寸漂移问题。
5. 工装夹持与定位系统鉴定:检测卡盘、夹具、顶尖的夹持精度、同轴度、锁紧稳定性,排查夹具偏心、夹持松动、定位基准偏移、工装精度不足等装配质量缺陷,判定工件装夹偏差对螺纹加工精度的影响。
6. 冷却润滑与辅助系统鉴定:核查切削液供给、润滑系统供油、冷却均匀性,排查润滑不足、冷却不均、油路堵塞等问题,甄别因辅助系统缺陷导致的刀具磨损过快、工件热变形、螺纹表面粗糙度超标等质量问题。
螺纹加工机床质量鉴定严格遵循国家机床精度标准、机械加工规范、数控设备验收准则,所有精度指标、检测方法、合格阈值均采用现行有效国标与行业专项标准,确保鉴定数据精准、结论权威合规,可直接用于工程验收、司法仲裁、质量追责、设备备案,核心执行标准如下:
1. 机床通用精度验收标准:执行GB/T 17421.1-2020《机床检验通则 第1部分:在无负荷和精加工条件下机床的几何精度》,统一机床几何精度、导轨精度、主轴精度、定位精度的检测方法与合格判定依据。
2. 数控车床专项精度标准:依据GB/T 16462-2017《数控车床和车削中心检验条件》,规范数控螺纹加工设备定位精度、重复定位精度、进给精度、试切加工精度的验收规则。
3. 螺纹加工精度国标:遵循GB/T 197-2018《普通螺纹 公差》,判定试切螺纹螺距、牙型、中径尺寸、表面质量的合格等级,作为设备加工性能判定核心依据。
5. 滚丝机设备行业标准:依据JB/T 10903-2021《滚丝机》,规范滚压式螺纹加工设备的结构精度、滚轮装配精度、成型质量与整机运行稳定性。
6. 机械电气安全标准:执行GB 5226.1-2019《机械电气安全 机械电气设备 通用技术条件》,核验设备电控系统、伺服系统、信号传输、安全防护合规性。
7. 核心合格判定指标:设备空载几何精度达标;主轴跳动、传动间隙、定位精度符合出厂设计标准;试切螺纹无乱扣、烂牙、振纹、毛刺;螺距误差、中径公差、表面粗糙度满足对应精度等级要求;批量加工尺寸一致性稳定,无系统性偏差。
8. 补充判定依据:设备出厂图纸、技术协议、精度检测报告、设备说明书、调试记录、生产工艺台账、设备维保记录、批量不良报表,作为非标设备、在用老旧设备的辅助鉴定依据。
结合螺纹加工机床精度要求高、机械电气耦合性强、缺陷隐蔽、精度故障易受工艺干扰的设备特性,采用几何精度勘验、无损精密检测、空载精度校验、试切工况实测、电气信号核验、数据对标溯源、多维度综合研判一体化专业鉴定方法,精准区分原生质量缺陷与后天使用故障:
1. 整机几何精度勘验法:利用水平仪、百分表、千分表、平尺等精密量具,全覆盖检测机床床身水平、导轨直线度、主轴跳动、轴向窜动、工作台精度,排查机身变形、导轨磨损、装配偏差等显性与隐性几何精度缺陷。
2. 传动系统精密检测法:检测丝杠进给间隙、重复定位精度、传动同步性、齿轮啮合状态,量化传动间隙超标、进给不均、卡顿滞后等问题,判定机械传动系统是否存在制造装配质量缺陷。
3. 电气信号专项核验法:读取主轴编码器信号、伺服运行参数、系统反馈数据,检测信号稳定性、同步性、响应精度,排查编码器故障、信号失真、电气不同步等诱发螺纹乱扣、尺寸漂移的电气质量问题。
4. 空载动态试运行法:设备空载高低速切换运行,观测主轴转速稳定性、进给平顺性、设备振动异响,判定设备基础机械运行状态,排查装配不良、部件劣质、刚性不足等问题。
5. 标准试切性能实测法:采用标准材质、标准刀具、固定切削参数开展规范试切加工,加工标准螺纹试样,利用螺纹量规、千分尺、粗糙度仪、影像检测仪实测螺距、牙型、中径、表面质量、同轴度,量化设备加工精度缺陷,复现批量不良问题。
6. 辅助系统工况校验法:核查冷却润滑系统运行状态,检测供油、供液均匀性,甄别辅助系统缺陷对加工精度的影响,排除润滑冷却不良导致的次生加工缺陷。
7. 批量稳定性测试法:连续批量试切加工,检测工件尺寸一致性偏差,判定设备是否存在精度漂移、运行不稳定、刚性不足等固有质量问题。
8. 资料溯源比对分析法:结合设备出厂参数、调试记录、生产台账、维保记录、不良品数据,排除刀具、参数、操作、运维等外在因素,精准界定设备制造、装配、设计原生质量责任。
螺纹加工机床质量鉴定执行精度量化、全程可溯、数据客观、结论权威的标准化闭环流程,适配新机验收、质量纠纷、批量事故追责、设备技改、资产处置全场景,具体流程如下:
1. 委托受理与资料初审:接收机械加工企业、设备厂商、司法鉴定机构、质检监管部门的鉴定委托,明确鉴定目的、设备型号、故障现象、争议焦点;收集设备出厂资料、技术协议、精度报告、调试记录、生产台账、不良报表、维保记录,完成资料初审并签订正式委托协议。
2. 定制专项鉴定方案:依据GB/T 17421.1、GB/T 16462等权威标准,结合设备故障特征与加工工况,制定专属鉴定方案,明确几何精度检测、传动校验、电气核验、试切测试、批量稳定性试验等核心项目,统一检测标准与精度阈值。
3. 现场全方位勘验取证:进驻生产现场,完成机床整机结构、导轨主轴、传动系统、电气系统、工装系统全覆盖精密检测,详实记录精度偏差、结构缺陷、运行异常,全程拍照录像留存完整证据链。
4. 动态精度与试切测试:依次开展空载精度校验、动态运行测试、标准试切试验、批量加工稳定性测试,完整复现螺纹超差、乱扣、振纹、尺寸漂移等故障,采集全套精度实测数据,对异常项目重复复检,确保数据精准有效。
5. 数据汇总与合规判定:整合所有几何精度、机械传动、电气信号、试切精度、批量稳定性数据,逐项对标国标、行标与出厂设计参数,梳理设备质量缺陷等级与精度不达标问题。
6. 专家评审与责任界定:依托精密机床制造、机械精度检测、数控技术领域专家团队,综合研判缺陷成因、失效机理、加工影响与责任归属,精准区分设备原生质量缺陷与后天使用问题,形成权威评审结论。
7. 编制出具鉴定报告:标准化编制《螺纹加工机床质量鉴定报告》,详实载明鉴定依据、设备概况、检测过程、实测数据、质量缺陷、故障溯源、责任划分及整改建议,经多级审核、资质盖章后正式出具,具备司法举证、工程验收、质量追责效力。
8. 异议复核与闭环归档:受理委托方合理异议复核申请,按需开展二次精度复检与结论校正;所有影像资料、检测数据、台账资料、报告底稿统一归档留存,实现全程可追溯,完成鉴定闭环管理。
案例一:全新数控螺纹车床批量螺纹乱扣、尺寸漂移质量纠纷鉴定
某精密紧固件企业采购全新数控螺纹车床,设备进场调试投产之后,持续出现工件螺纹乱扣、螺距偏差超标、批量尺寸漂移、间歇性烂牙等问题,工件报废率高达15%,无法满足批量生产要求。企业判定设备存在出厂质量缺陷,厂家辩称是操作工参数设置错误、刀具选型不当导致,双方产生大额尾款纠纷,委托第三方开展质量鉴定。
鉴定团队开展全项精度检测与试切试验:一是设备主轴编码器信号存在间歇性失真,信号传输不同步,属于电气系统出厂装配与配件质量缺陷,导致主轴转动与进给匹配错乱,引发乱扣现象;二是机床丝杠传动间隙出厂未校准,装配精度不达标,进给重复性偏差超标,造成批量尺寸漂移;三是机身导轨平行度存在先天偏差,设备出厂精度检测缺失,基础几何精度不满足精密螺纹加工要求;四是现场核查生产参数、刀具选型、操作流程,排除使用端操作与工艺问题。
鉴定结论明确:设备批量加工不良问题均为出厂配件劣质、装配精度不达标、出厂精度检测缺失、电气系统调试不到位等原生质量缺陷导致,设备厂家承担全部质量责任。最终厂家免费完成编码器更换、传动间隙校准、机身精度校正与整机调试,整改后设备加工精度稳定,工件报废率降至正常范围,纠纷顺利化解。
案例二:滚丝机螺纹表面振纹、中径超差设备质量鉴定
某五金加工企业滚丝机投入使用半年后,加工工件普遍出现螺纹表面振纹、毛刺、牙型不饱满、中径尺寸偏差超标问题,产品无法通过客户验收。厂家认为是企业长期高负荷生产、维保不到位、冷却润滑不足导致设备损耗,企业不予认可,申请第三方质量鉴定溯源。
经专项勘验与性能测试:一是设备滚丝轮装配同轴度偏差超标,出厂装配工艺不规范,滚轮运行跳动量大,直接造成螺纹表面振纹与牙型畸变;二是设备机身刚性不足,厂家床身用材减配,长期负载运行振动量大,成型稳定性差;三是滚压传动系统间隙不均,进给同步性差,导致螺纹中径尺寸不稳定;四是核查企业维保台账,设备润滑、清洁、养护流程规范,无违规操作与维保缺失问题。
鉴定结论判定:设备加工质量缺陷核心诱因为出厂用材减配、装配精度不达标、结构设计刚性不足等固有质量问题,厂家承担主要质量责任。依据鉴定结论,厂家对设备机身加固、重新校准滚轮装配精度、优化传动结构,整改后螺纹成型质量达标,满足批量精密加工需求。
结合大量设备鉴定案例,螺纹加工机床质量问题集中体现在机械精度、传动系统、电气控制、结构刚性、加工性能五大类,是质量鉴定核心排查重点:
1. 基础结构与几何精度问题:床身刚性不足、材质轻薄,负载振动大;导轨磨损、拉伤、直线度偏差超标;设备出厂调平不到位,几何基准偏移;机身变形、精度漂移,导致加工基准不稳定。
2. 主轴系统质量缺陷:主轴轴承劣质、装配间隙过大;主轴径向跳动、轴向窜动超标;主轴转速不稳定、回转精度不足,直接引发螺纹牙型失真、表面振纹、粗糙度超标。
3. 传动进给系统通病问题:丝杠丝母磨损、传动间隙超标;齿轮啮合不良、同步传动失效;进给卡顿、进给不均匀、重复定位精度差,造成螺距偏差、尺寸超差、批量一致性差。
4. 电气与控制系统问题:主轴编码器信号异常、损坏、信号延迟;伺服响应不同步、参数漂移;数控系统匹配性差,主轴与进给联动错乱,是螺纹乱扣、烂牙、间歇性加工不良的核心电气诱因。
5. 加工成型性能问题:设备整体刚性不足,切削振动明显;工装夹具精度不足、装夹偏心;冷却润滑系统供油不均,导致刀具磨损快、工件热变形,出现牙型残缺、毛刺、尺寸不稳定等批量质量缺陷。
螺纹加工机床作为精密机械制造的核心工艺设备,其结构刚性、几何精度、传动稳定性、电气同步性直接决定螺纹零部件加工精度与产品合格率,是五金精密、汽配、航空制造等行业产品质量管控的关键核心装备。当前设备行业低价竞争、用材减配、装配简化、出厂精度检测缺失的乱象,导致大量机床存在先天精度缺陷与结构性短板,投运后批量加工不良、精度漂移、故障高发,不仅大幅增加企业生产成本与报废损耗,还极易引发供需双方质量纠纷与订单违约风险。
标准化的螺纹加工机床质量鉴定工作,依托国家机床精度与加工检测权威规范,通过精密几何检测、电气信号核验、标准试切测试、批量稳定性研判、故障溯源评审的系统化技术手段,能够精准区分设备原生制造装配缺陷与后天工艺、操作、运维损耗问题,清晰界定各方质量责任。在精密制造业提质增效、产品质量从严管控的行业趋势下,第三方专业质量鉴定可有效规范螺纹加工设备生产与装配市场秩序,高效化解设备质量纠纷,帮助制造企业排查设备精度隐患、稳定产品加工质量、降低生产损耗,为精密机械行业高质量合规发展提供坚实的技术支撑。
联系电话
微信扫一扫